
인듐 인화염(InP) 기반 고전자 이동도 트랜지스터(HEMT)는 특히 저잡음과 높은 전자 전달 성능이 필수적인 고주파 응용 분야에서 널리 사용됩니다. 특히 전파천문학, 양자 컴퓨팅 판독, 밀리미터파 및 서브밀리미터파 시스템용 극저온 저잡음 증폭기(LNA)에 적합합니다.
InP HEMT의 성능은 게이트 길이, 접촉 저항, 장치 처리 방식뿐만 아니라 기저귀의 에피택셜 구조에도 의존합니다. InGaAs 채널, InAlAs 장벽, 스페이서 층, 도핑 프로파일이 2차원 전자 가스(2DEG)를 결정하여 반송반 이동성, 임계값 전압, 잡음 성능, 제조 호환성에 영향을 미칩니다.
장치 개발자에게 InP HEMT 에피택시를 최적화하려면 전자 전달, 정전기 제어, 공정 통합의 균형을 맞춰야 합니다. 이 글에서는 극저온 저잡음 성능을 위한 스페이서 레이어 공학과 소자 제조 중 캡층 안정성이라는 두 가지 중요한 고려사항을 살펴봅니다.
1. InP HEMT 에피택셜 구조
InP HEMT 에피택셜 웨이퍼는 일반적으로 InGaAs 채널과 반절연성 InP 기판 위에 성장한 InAlAs 장벽을 사용합니다. 격자 매칭 이형구조는 고이동도 전자 전달을 지원하며, 도핑 프로파일과 스페이서 설계는 전자 전달과 2DEG 형성을 제어하는 데 도움을 줍니다.
장치 요구사항에 따라 에피택셜 스택에는 InGaAs 캡 층, InP 에칭 스톱 층, InAlAs 장벽, 스페이서 층, InGaAs 채널, InAlAs 버퍼가 포함될 수 있습니다.
아래에는 두 가지 대표적인 구조가 제시되어 있습니다. 정확한 두께와 도핑 농도는 의도된 장치 아키텍처에 따라 다르며, 프로젝트별 설계를 통해 정해야 합니다.
1.1 델타 도핑 InGaAs/InAlAs/InP HEMT
델타 도핑 구조는 얇고 매우 국소화된 도핑면을 사용하여 채널에 전자를 공급합니다. 도핑되지 않은 스페이서는 도펀트를 InGaAs 양자정에서 분리하여 이온화 불순물 산란을 줄이면서 높은 운반체 농도를 유지하는 데 도움을 줍니다.
| 에피레이어 | 재료 | 두께 | 도판트 |
|---|---|---|---|
| 캡 | 인가아스 | * | * |
| 에치 스톱 | InP | * | * |
| 장벽 | 인알라스 | * | * |
| 평면 도핑 | * | * | |
| 스페이서 | 인알라스 | 5nm | * |
| 채널 | 인가아스 | * | * |
| 버퍼 | 인알라스 | * | * |
| 기질 | SI-InP |
델타 도핑 농도와 스페이서 두께는 함께 최적화되어야 합니다. 도펀트와 채널 사이에 지나치게 가까이 있으면 불순물 산란이 증가할 수 있으며, 지나치게 두꺼운 스페이서는 전자 전달과 장치의 정전기 특성을 변화시킬 수 있습니다.
1.2 저잡음 응용을 위한 InGaAs/InAlAs/inP HEMT
저잡음 InP HEMT는 유사한 이질구조를 사용하며, 층 서열과 도핑 프로필이 목표 작동 온도, 주파수 범위, 잡음 요구사항에 맞게 조정됩니다. 대표적인 구조는 다음과 같습니다:
| 에피레이어 | 재료 | 두께 | 도판트 |
|---|---|---|---|
| 캡 | 인가아스 | 20nm | * |
| 에치 스톱 | InP | * | * |
| 장벽 | 인알라스 | * | * |
| 스페이서 | 인알라스 | * | * |
| 채널 | 인가아스 | * | * |
| 버퍼 | 인알라스 | * | * |
| 기질 | SI-InP |
극저온 LNA의 경우, 에피택셜 설계는 저온 캐리어 이동성, 임계 전압, 게이트 제어, 내재 채널 잡음을 고려해야 합니다. 밀리미터파 장치의 경우, 관련 트레이드오프에는 반송파 밀도, 접근 저항, 기생 정전용량, 고주파 이득 등이 포함될 수 있습니다.
PWG는 표적 층 서열, 두께, 도핑 프로필, 기판 사양에 따라 맞춤형 InP 기반 외향 성장 요구사항을 논의할 수 있습니다.
2. 스페이서층 두께와 극저온 잡음 성능
일반적인 InP HEMT에서는 Si 델타 도핑층에서 공급된 전자가 InGaAs 양자 우물로 이동하여 InAlAs/InGaAs 헤테로계면 근처에서 2DEG를 형성합니다. 도펀트 평면과 채널 사이의 무도핑 InAlAs 영역은 스페이서 층으로 알려져 있습니다.
스페이서 두께는 일반적으로 d로 표기됩니다SP는 운반체 농도, 이동도, 정전기 제어 간의 균형에 영향을 미칩니다. 얇은 스페이서는 이온화된 도펀트를 채널에 더 가깝게 배치하여 불순물 산란을 증가시킬 수 있습니다. 스페이서 두께를 늘리면 이동성이 향상될 수 있지만, 최적의 값은 전체 이형구조와 장치 작동 조건에 따라 달라집니다.
2.1 이동성 및 DC 특성에 미치는 영향
Li 등(2022)은 간격 두께가 1, 3, 5, 7 nm인 InP HEMT를 조사했습니다. 델타 도핑 농도는 표면 전자 농도를 약 2.5 × 10으로 유지하도록 보정되었습니다12CM−2.
저온에서 보고된 홀 이동도는 1 nm 스페이서의 약 17,000 cm²/V·s에서 5 nm 스페이서의 53,000 cm²/V·s로 증가했으며, 7 nm에서 포화 상태에 근접하는 추가 개선이 이루어졌습니다.
결과는 매우 얇은 스페이서가 불순물 산란을 증가시키고 전자 전달을 제한할 수 있음을 시사합니다. 하지만 이동성을 극대화하는 것만으로는 반드시 전체 기기의 성능을 최상으로 만들어내지는 않습니다.
5 K에서 1 nm 스페이서 장치는 전류 구동 능력이 감소했습니다. 5nm 스페이서 장치는 약 12 mV/dec의 임계값 이하 스윙과 0.1 V의 임계 전압을 달성하며, 보고된 시험 조건에서 유리한 게이트 제어를 입증했습니다.
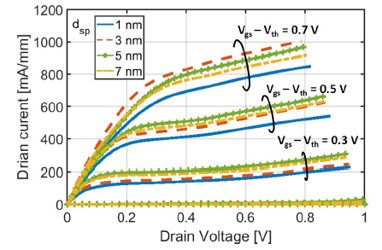
그림 1 — 서로 다른 스페이서층 두께를 가진 InP HEMT의 출력 특성
2.2 스페이서 두께와 저온 소음
잡음에 대한 실질적 영향을 평가하기 위해, 연구진은 서로 다른 스페이서 두께의 HEMT(HEMTs)를 4–8 GHz 이상에서 작동하는 3단 LNA에 통합하여 잡음 온도를 5 K로 측정했습니다.
측정된 LNA 노이즈 온도의 평균은 다음과 같았습니다:
| 스페이서 두께 | 평균 LNA 잡음 온도 |
|---|---|
| 1 nm | 1.9 K |
| 3 nm | 1.7 K |
| 5 nm | 1.4 K |
| 7 nm | 1.6 K |
시험된 구조 중 5nm 스페이서는 평균 잡음 온도가 가장 낮았습니다. 추출된 드레인 잡음 온도도 이 구조에서 최저에 도달하여, 조사된 작동 조건에서 내재 채널 잡음이 더 낮음을 나타냈습니다.
이 결과들은 스페이서-레이어 최적화가 InP HEMT의 저온 잡음 성능에 직접적인 영향을 미칠 수 있음을 보여줍니다. 또한 에피택셜 설계가 단순히 캐리어 이동성이 아니라 장치 수준의 운영 요구사항과 비교해 평가되어야 하는 이유도 보여줍니다.
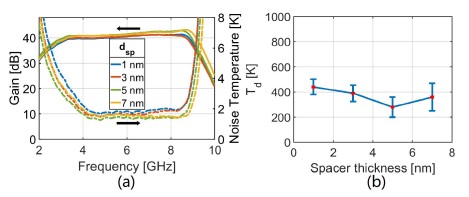
그림 2 — 서로 다른 스페이서 두께의 InP HEMT를 포함한 극저온 LNA의 이득 및 잡음 온도, 추출된 드레인 잡음 온도
2.3 실공간 전송과 최적 스페이서 두께
Li 등이 논의한 한 메커니즘은 실공간 전달(RST)으로, 에너지 채널 전자가 퍼텐셜 장벽을 넘어 장벽층으로 진입하는 방식입니다. 이 과정은 추가적인 잡음을 유발하고 의도된 채널 전송의 효율을 저하시킬 수 있습니다.
보고된 연구에서 1 nm 및 3 nm 스페이서를 가진 소자는 높은 게이트 전압에서 음의 차동 저항을 보였으나, 5 nm와 7 nm 소자는 시험 조건에서 동일한 동작을 보이지 않았습니다.
연구진은 또한 5nm 스페이서 구조가 최적 노이즈 바이어스에서 가장 낮은 게이트 오버드라이브 전압을 가진다는 사실을 발견했습니다. 이는 실공간 전송 감소와 측정된 잡음 온도가 낮아진 것과 일치했습니다.
연구 결과는 스페이서 두께, 임계 전압, 반송파 전달, 잡음 생성 간의 상호작용을 강조합니다. 극저온 InP HEMT의 경우, 최적 스페이서는 모든 에피택셜 구조에 적용되는 고정값이 아니라 장치별 설계 매개변수입니다.
3. InP HEMT 공정에서의 캡층 안정성 및 접촉 저항
전기적 성능은 성공적인 InP HEMT 에피택시의 한 부분에 불과합니다. 캡층은 이후 금속화, 저항 제거 및 기타 제조 단계와도 호환되어야 합니다.
Saranovac 등(2019)은 InP HEMT 제조 시 전기화학 식각을 조사했으며, 금속 리프트오프 시 습기 오염이 재료 시스템과 공정 조건에 따라 고도핑된 GaInAs/InGaAs 기반 캡 구조를 손상시킬 수 있음을 보고했습니다.
이러한 손상은 유효 접촉 면적을 줄이고 오믹 접촉 저항을 증가시켜 잘 설계된 외출 구조의 전기적 이점을 약화시킬 수 있습니다.
3.1 금속 리프트오프 중 습기 관련 부식
보고된 실험에서는 N-메틸-2-피롤리돈(NMP) 리프트오프 용매의 수분 함량이 증가하고 노출 시간이 길어질수록 접촉 저항이 증가하였습니다.
단면 및 표면 SEM 관측에서 금속 가장자리 아래에 측면 부식이 발생하여 캡층에 빈 공간을 만들고 유효 접촉면적을 감소시켰습니다.
이 결과들은 반도체, 금속, 가공 환경 간의 상호작용이 캡-레이어 무결성에 영향을 받을 수 있음을 보여줍니다. 따라서 신뢰할 수 있는 InP HEMT 제조 공정을 개발할 때 습분 조절과 발사 조건에 주목할 필요가 있습니다.
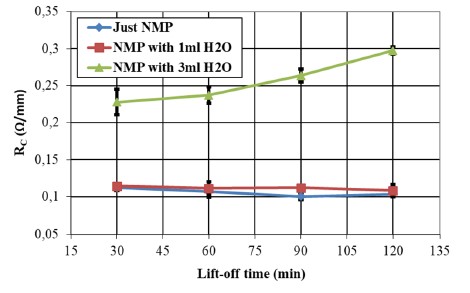
그림 3 — 수분 함량과 이륙 시간에 따른 접촉 저항의 변동 추세
3.2 도핑과 전기화학 식각의 관계
이 연구는 수분 관련 용매 화학과 금속과 반도체 간의 전기화학 반응이 관측된 캡층 손상에 기여한다고 제안했습니다.
고도핑된 캡 층은 저항이 낮은 저항의 경로를 제공하여 오믹 접촉 형성을 할 수 있지만, 습식 공정 중 이들의 거동도 고려해야 합니다. 조사된 조건에서 도핑이 높으면 부식이 더 심해졌으며, 이는 접촉 저항성과 공정 안정성 간의 잠재적 상충 관계를 보여줍니다.
이 점은 에피택셜 설계에 중요합니다: 캡층 도핑 증가를 접촉 저항에 대한 고립된 해결책으로 간주해서는 안 됩니다. 선택된 재료 조성, 도핑 프로필, 금속 시스템, 제조 환경을 함께 고려해야 합니다.
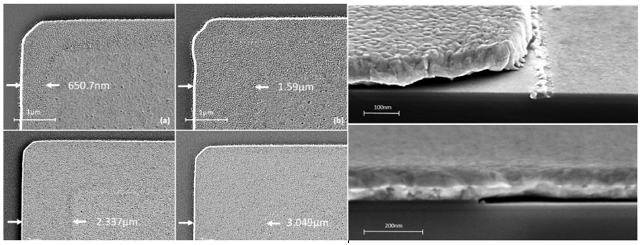
그림 4 — 리프트오프 처리 중 금속 접점 아래 측면 부식과 공공 형성을 보여주는 SEM 이미지입니다
이러한 관찰이 고도핑된 캡층이 본질적으로 부적합하다는 의미는 아닙니다. 오히려 에피택셜 사양을 의도된 제조 공정과 일치시키고, 민감한 공정 과정에서 습기 노출을 제어해야 한다는 점을 강조합니다.
4. InP HEMT 에피택셜 설계의 주요 고려사항
InP HEMT의 성능은 에피택셜 구조, 캐리어 수송, 제조 조건 간의 상호작용에 달려 있습니다. 위에서 논의한 연구들은 몇 가지 중요한 고려사항을 강조합니다:
- 2DEG 공학:채널 조성, 장벽 구조, 도핑 프로파일은 운반체 농도와 가두기에 영향을 미칩니다.
- 스페이서 계층 최적화:스페이서 두께는 불순물 산란, 전자 이동도, 임계 전압, 극저온 잡음 성능에 영향을 미칩니다.
- 저온 작동:에피택시얼 파라미터는 목표 작동 온도, 주파수 범위, 잡음 요구사항과 비교하여 평가해야 합니다.
- 캡층 안정성:캡 조성과 도핑은 금속화, 접촉 저항, 리프트오프 조건과 함께 고려해야 합니다.
- 프로세스 호환성:에피택셜 설계 및 제작 공정은 전기 성능과 제조 신뢰성의 균형을 맞추기 위해 함께 최적화되어야 합니다.
모든 InP HEMT 응용에 최적의 단일 외계 구조는 존재하지 않습니다. 적절한 층 두께, 도핑 프로파일, 재료 조성의 조합은 의도된 장치 아키텍처와 작동 조건에 따라 달라집니다. 따라서 낮은 잡음, 높은 전자 이동도, 정전기 제어, 공정 호환성 간의 균형을 달성하기 위해서는 신중한 에피택셜 설계가 필수적입니다.
참고문헌
- 리, J., 포르카비리안, A., 버그스텐, J., 와데팔크, N., 그리고 그라안, J. (2022). 극저온 LNA의 InP HEMT에서 스페이서 두께가 노이즈 성능에 미치는 영향.IEEE 전자 소자 서신, 43(7), 1029–1032.
- 사라노바츠, T., 루이즈, D. C., 한, D., 아라바비, A. M., 오스티넬리, O., & 볼로녜시, C. R. (2019). 전기화학 식각이 InP HEMT 제조에 미치는 영향.IEEE 반도체 제조 거래지, 32(4), 496–501.
저희 팀과 InP HEMT 에피택시에 대해 논의하세요
파워 웨이퍼텍은 고주파 및 저잡음 소자 응용을 위한 맞춤형 반도체 에피택셜 소재를 공급합니다. 귀사의 디바이스 아키텍처와 공정 요구사항에 맞는 InP HEMT 에피택셜 구조를 탐색해 보시기 바랍니다.
저희 팀에 연락하세요